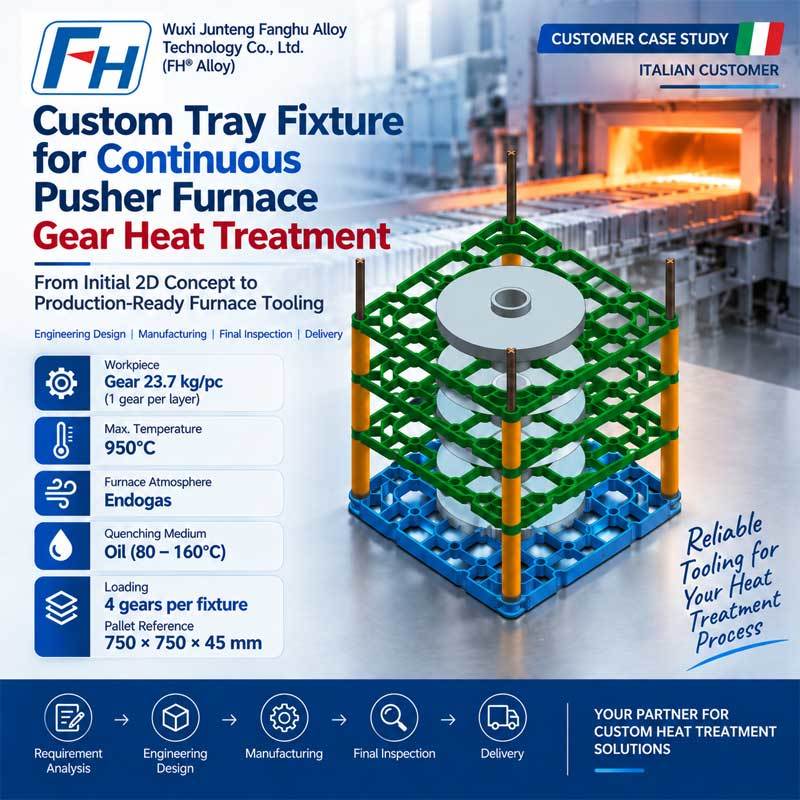
Sürekli İtici Fırın Dişli Isıl İşlemi için Özel Tepsi Fikstür Sistemi
Müşteri Örnek Olay İncelemesi | Mühendislik Tasarımı, Çizim Onayı, İmalat ve Teslimat
Ürün: Özel Isıl İşlem Tepsisi Fikstür Sistemi
Fırın Tipi: Sürekli İtici Fırın
Uygulama: Dişlilerin Kimyasal-Isıl İşlemi
Fırın Atmosferi: Endogaz
Maksimum Sıcaklık: 950°C
Söndürme Ortamı: Yağ, 80–160°C
İş parçası: Dişli, yakl. 23,7 kg/adet
Yükleniyor: Fikstür başına 4 vites
İlk Tepsi Referansı: 750 × 750 × 45 mm
Yükleme / Boşaltma: Manuel
Ön Miktar: 40 takım
Üretici: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alaşımı)
Projeye Genel Bakış
FH® Alloy, dişlilerin kimyasal-termal işlemine yönelik sürekli bir itici fırında kullanılacak özelleştirilmiş bir ısıl işlem tepsisi sabitleme sistemi için bir talep aldı.
Müşterinin ilk 2 boyutlu konsepti ve uygulama taslağı vardı ancak çizimler doğrudan üretim için yeterince eksiksiz değildi.
Bunun yerine FH® Alloy'dan aşağıdakileri belirlemek ve optimize etmek için fırın takımlama deneyimimizi kullanmasını istediler:
- tepsi boyutları,
- destek yapısı,
- dikey kılavuz düzenlemesi,
- ara burçlar,
- döküm malzemesi,
- ve genel raf konfigürasyonu.
Müşterinin son kullanıcısının üretimden önce incelemesi ve onaylaması için eksiksiz bir mühendislik çizimi gerekiyordu.
Teknik değerlendirmenin ardından FH® Alloy, fikstür tasarımını tamamladı, gerekli çizimleri hazırladı, onayın ardından üretime geçti, son kalite kontrolünü gerçekleştirdi ve bitmiş takımları teslim etti.
Dolayısıyla bu proje, basit baskıya üretimden çok daha fazlasını içeriyordu.
Tam bir şeydi:
Uygulama İncelemesi → Mühendislik Tasarımı → Çizim Onayı → İmalat → Denetim → Teslimat
Müşteri Çalışma Koşulları
Müşteri, fikstür tasarımını desteklemek için ayrıntılı ısıl işlem bilgileri sağladı.
| Öğe | Müşteri Gereksinimi |
| Fırın Tipi | Sürekli İtici Fırın |
| Süreç | Kimyasal-Isıl İşlem |
| Fırın Atmosferi | Endogaz |
| Maksimum Sıcaklık | 950°C |
| Söndürme Ortamı | Yağ |
| Yağ Temperature | 80–160°C |
| Ana İş Parçası | Dişli |
| Dişli Weight | Yaklaşık. 23,7 kg/adet |
| Dişlis per Fixture | 4 adet |
| İlk Tepsi Referansı | 750 × 750 × 45 mm |
| Yükleme Yöntemi | Manuel |
| Boşaltma Yöntemi | Manuel |
| Ön Miktar | Yaklaşık. 40 takım |
Bu parametreler FH® Alloy'un mühendislik tasarımının temelini oluşturdu.
Müşterinin 2D Çizimden Daha Fazlasına İhtiyacı Vardı
Bu projenin en önemli özelliklerinden biri, müşterinin halihazırda temel bir taslağa sahip olmasına rağmen üretime hazır fikstür tasarımının tamamını geliştirmek için yine de FH® Alloy'a ihtiyaç duymasıydı.
Müşteri özellikle aşağıdakiler için uygun bir konfigürasyon belirlemek amacıyla FH® Alloy'dan pratik tedarik deneyimimizi kullanmasını istedi:
- tepsi yapısı,
- standlar / destekler,
- dikey kılavuzlar,
- ara burçlar,
- döküm malzemesi,
- ve bileşen boyutları.
Tamamlanan mühendislik çiziminin daha sonra onay için müşteriye sunulması gerekiyordu.
Bu, tedarikçinin yalnızca nihai bir çizimi takip ettiği geleneksel OEM üretiminden farklıdır.
Bu proje için FH® Alloy doğrudan mühendislik aşamasına katıldı.
Mühendislik Mücadelesi
Takımların çeşitli zorlu koşullar altında güvenilir bir şekilde çalışması gerekiyordu.
1. Sürekli İtici Fırın Operasyonu
İtici fırında, tepsiler ve donanımlar fırın hattı boyunca tekrar tekrar hareket ettirilir.
Bu nedenle takımların şunları dikkate alması gerekir:
- tekrarlanan mekanik hareket,
- istikrarı desteklemek,
- boyutsal tutarlılık,
- ve fikstür bileşenleri arasında güvenilir temas.
Yapının sadece yüksek sıcaklığa değil aynı zamanda tekrarlanan üretim döngülerine de uygun olması gerekir.
2. Dişli Yükleme
İşlenen her dişlinin ağırlığı yaklaşık olarak şuydu:
23,7 kilo
Müşteri şunları yüklemeyi amaçladı:
Fikstür başına 4 vites
Bu, temel iş parçası ağırlığının yaklaşık olarak şu şekilde olduğu anlamına geliyordu:
Yükleme ünitesi başına 94,8 kg
Fikstürün ağırlığını düşünmeden önce.
Bu nedenle FH® Alloy'un, dişlilerin güvenli bir şekilde yüklenebilmesi ve ağırlığın etkili bir şekilde dağıtılabilmesi için destek konumlarını ve tepsi yapısını değerlendirmesi gerekiyordu.
3. 950°C Endogaz Atmosferi
Fikstür aşağıdaki sıcaklıklara kadar kimyasal-termal işlem için tasarlanmıştır:
950°C
endogaz atmosferinde.
Bu sıcaklıkta, fırın takımları, tekrarlanan üretim döngüleri boyunca yeterli yüksek sıcaklık mukavemetini ve boyutsal stabiliteyi korumalıdır.
Bu nedenle döküm malzemesi ve yapısal bölümlerin bağımsız olarak değil, birlikte seçilmesi gerekiyordu.
4. 80–160°C'de Yağ Söndürme
Isıl işlemden sonra takım, yağ söndürme koşullarına maruz bırakılır.
Müşteri aşağıdaki yağ sıcaklığı aralığını belirledi:
80–160°C
Fırın işleminden su verme işlemine kadar olan bu büyük sıcaklık değişimi, takımda termal stres yaratır.
Bu nedenle FH® Alaşımı şunları değerlendirdi:
- termal genleşme,
- termal daralma,
- yapısal sağlamlık,
- destek geometrisi,
- ve potansiyel deformasyon
mühendislik aşamasında.
Önerilen Fikstür Yapısı
Müşterinin ilk konseptine göre, bir raf sistemi birden fazla temel bileşeni içeriyordu.
Bunlar şunları içeriyordu:
Taban Tepsileri
Müşterinin ilk referansı tepsi boyutunun yaklaşık olarak şu şekilde olduğunu gösteriyordu:
750 × 750 × 45 mm
FH® Alloy, tepsi geometrisini dişli yükleme ve fırın koşullarına göre inceledi.
Dikey Kılavuzlar
İlk raf konsepti şunları içeriyordu:
4 dikey kılavuz
Bu kılavuzlar istiflenmiş fikstür bileşenlerinin göreceli konumunun korunmasına yardımcı olur ve yükleme ve fırın çalışması sırasında genel düzenlemeyi destekler.
Ara Burçlar
Müşterinin konsepti şunları içeriyordu:
12 ara burç
FH® Alloy, pratik montaj ve aralık sağlamak için burç düzenlemesini dikey destekler ve tepsi yapısıyla birlikte değerlendirdi.
Manuel Yükleme ve Boşaltma için Optimize Etme
Müşteri, demirbaşların manuel olarak yüklenip boşaltılacağını özellikle belirtti.
Bu önemli bir tasarım girdisiydi.
Bu nedenle takımların yalnızca fırın performansını değil aynı zamanda operatörün kullanılabilirliğini de dikkate alması gerekiyordu.
FH® Alaşımı incelendi:
- dişlilere erişilebilirlik,
- tepsi aralığı,
- destek pozisyonları,
- bileşen işleme,
- ve pratik montaj.
Amaç, yükleme işlemini gereksiz yere zorlaştırmadan yeterli yapısal dayanıklılık sağlamaktı.
Malzeme Seçimi Desteği
Müşteri ayrıca FH® Alloy'dan deneyimlerimize dayanarak uygun bir döküm malzemesi önermesini istedi.
Isıl işlem takımları için malzeme seçiminde aşağıdakiler dikkate alınmalıdır:
- 950°C maksimum sıcaklık,
- endogaz atmosferi,
- yağ söndürme,
- termal bisiklet,
- iş parçası yükü,
- ve fikstür yapısı.
Bu nedenle FH® Alloy, malzeme seçimini ayrı bir satın alma kararı olarak ele almak yerine, malzemeyi nihai tasarımla birlikte değerlendirdi.
Bu tür bir mühendislik desteği, müşterinin proses verilerine sahip olduğu ancak fırın kalıplama spesifikasyonunu henüz tamamlamadığı durumlarda özellikle önemlidir.
İlk Eskizden Komple Mühendislik Çizimine
Müşteri, üretim öncesinde teknik onay için FH® Alloy'un çizimlerini sunmasını talep etti.
Bu nedenle proje iş akışı şöyleydi:
Müşteri 2D Konsepti / İşletim Verileri
↓
Süreç ve Yük Analizi
↓
Tepsi ve Raf Yapısının Geliştirilmesi
↓
Kılavuz ve Burç Optimizasyonu
↓
Malzeme Değerlendirmesi
↓
Komple Mühendislik Çizimi
↓
Müşteri / Son Kullanıcı İncelemesi
↓
Üretim Onayı
Bu onay aşaması, üretim öncesi yanlış anlaşılma riskini azalttı ve üretim araçlarının müşterinin uygulama gereksinimlerine uygun olmasını sağladı.
FH® Alloy'un Mühendislik Yeteneğine Müşteri Güveni
Bu projenin önemli bir kısmı müşterinin FH® Alloy'un yalnızca fiyat teklifi vermek yerine mühendislik deneyimine de katkıda bulunacağı yönündeki beklentisiydi.
Müşteri özellikle aşağıdakilerin seçiminde yardımcı olmamızı istedi:
- optimum tepsi boyutu,
- raf / stand boyutları,
- ara burçlar,
- ve döküm malzemesi.
Ayrıca FH® Alloy'un ısıl işlem takımları tedarik etme deneyimine güvendiklerini ifade ettiler ve müşterilerinin teknik onayı için mühendislik çizimlerimizi talep ettiler.
Bu, FH® Alloy'un yalnızca bir bileşen tedarikçisi olmaktan ziyade mühendislik ve üretim ortağı olarak oynayabileceği rolü göstermektedir.
İmalat
Tasarım ve çizimler onaylandıktan sonra FH® Alloy fikstür sisteminin üretimine geçti.
İmalat was carried out according to the final engineering drawings, with particular attention to:
- tepsi geometrisi,
- kılavuz pozisyonları,
- burç boyutları,
- montaj uyumluluğu,
- ve farklı fikstür bileşenleri arasındaki boyutsal tutarlılık.
Bunun gibi çok bileşenli bir sistem için boyut kontrolü özellikle önemlidir çünkü yükleme ve fırının çalışması sırasında tüm parçaların birlikte çalışması gerekir.
Nihai Kalite Kontrolü
Sevkiyattan önce FH® Alloy, bitmiş takımların son denetimini gerçekleştirdi.
Kalite kontrolü şunları içeriyordu:
Boyutsal Muayene
Ana boyutların onaylanmış üretim çizimlerine göre kontrol edilmesi.
Yapısal Muayene
Tepsilerin, kılavuzların, desteklerin ve bağlantı bileşenlerinin incelenmesi.
Montaj Uyumluluğu
Bireysel bileşenlerin eksiksiz bir raf sistemi olarak doğru şekilde bir araya getirildiğinin doğrulanması.
Çizim Uygunluğu
Bitmiş ürünlerin müşteri onaylı mühendislik tasarımıyla eşleştiğinin doğrulanması.
Ürünler son kontrolden geçtikten sonra sevkiyata hazırlandı.
Proje Özellikleri
| Öğe | Şartname |
| Ürün | Isıl İşlem Tepsisi Sabitleme Sistemi |
| Fırın Tipi | Sürekli İtici Fırın |
| Başvuru | Dişlilerin Kimyasal-Isıl İşlemi |
| Atmosfer | Endogaz |
| Maksimum Sıcaklık | 950°C |
| Söndürme | Yağ |
| Söndürme Oil Temperature | 80–160°C |
| Dişli Weight | Yaklaşık. 23,7 kg/adet |
| Yükleniyor | Fikstür başına 4 vites |
| İş Parçası Yükü | Yaklaşık. Fikstür başına 94,8 kg |
| İlk Tepsi Referansı | 750 × 750 × 45 mm |
| Yükleniyor / Unloading | Manuel |
| Ana Bileşenler | Trays Dikey Kılavuzlar Ara Burçlar |
| Ön Miktar | Yaklaşık. 40 takım |
| Çizim Durumu | Müşteri tarafından sağlanan ilk konsept; FH® Alloy tarafından geliştirilen eksiksiz çizimler |
| Proje Kapsamı | Tasarım → Onay → Üretim → Denetim → Teslimat |
Projenin Öne Çıkan Noktaları
Yap-to-Baskı Ötesinde Mühendislik
Müşterinin başlangıçta bir 2D konsepti vardı ancak üretime hazır takım çizimlerinin tamamının geliştirilmesinden FH® Alloy sorumluydu.
Gerçek Proses Koşullarına Göre Tasarlandı
Fikstür tasarımında dikkate alınanlar:
950°C Endogaz Oil Quenching Gear Load Manuel Handling
sadece dış boyutları takip etmek yerine.
Komple Raf Sistemi
Proje yalnızca tepsileri değil aynı zamanda şunları da içeriyordu:
- dikey kılavuzlar,
- ara burçlar,
- destekler,
- ve ilgili yapısal bileşenler.
Üretim Öncesi Müşteri Onayı
FH® Alloy, müşteriye ve son kullanıcıya üretimden önce incelemesi için eksiksiz teknik çizimler sağladı.
Tam Proje Yürütme
Proje şunları kapsıyordu:
Mühendislik Tasarımı → Çizim Onayı → İmalat → Son Denetim → Teslimat
İtici Fırın Takımları için Neden FH® Alaşımını Seçmelisiniz?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alaşımı) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
- İtici Fırın Tepsileri
- Isıl İşlem Tepsileri
- Isıl İşlem Armatürleri
- Fırın Sepetleri
- Karbonlama Fırını Takımları
- Sürekli Fırın Armatürleri
- Vakum Fırını Armatürleri
- Ocak Fırını Armatürleri
- Özel Isıya Dayanıklı Alaşımlı Dökümler
Şuradan çalışabiliriz:
- komple üretim çizimleri,
- ön 2 boyutlu eskizler,
- iş parçası çizimleri,
- mevcut fikstür örnekleri,
- veya sadece fırın çalışma verilerini.
Proses Koşullarınıza Göre Tasarlanmış Bir Fikstüre mi İhtiyacınız Var?
FH® Alloy ile iletişime geçmeden önce eksiksiz bir takım çizimine ihtiyacınız yoktur.
Mühendislik değerlendirmesi için şunları sağlayabilirsiniz:
- fırın tipi,
- proses sıcaklığı,
- atmosfer,
- söndürme yöntemi,
- iş parçası boyutları,
- iş parçası ağırlığı,
- fikstür başına parça sayısı,
- yükleme yöntemi,
- fırın çalışma alanı,
- ve herhangi bir başlangıç çizimi veya fotoğrafı.
FH® Alaşımı daha sonra şunları destekleyebilir:
Uygulama İncelemesi → Fikstür Tasarımı → Komple Çizim → Üretim → Denetim → Teslimat
FH® Alaşımı Hakkında
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alaşımı) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Yeteneklerimiz mühendislik tasarımı, ısıya dayanıklı alaşımlı döküm, işleme, montaj ve özelleştirilmiş fırın kalıplarının üretimini kapsamaktadır.
Mühendislik Tasarımı | Özel Üretim | Isıl İşlem Fırını Çözümleri

 0086-13338774804

 Sep 17, 2026
 Category
 FH® 1.4848 U Şekilli Parçaların Isıl İşlemi için Kuyu Tipi Fırın Fikstürleri
 FH® Yüksek Sıcaklık Kuyu Tipi Fırın Armatürleri | Alaşımlı Çelik Tepsiler ve Raflar
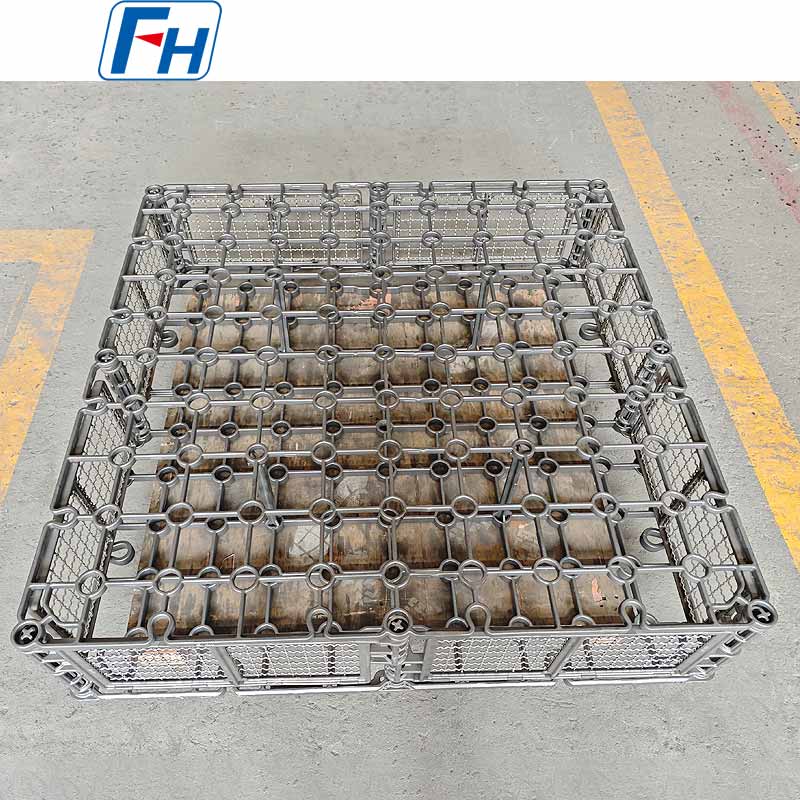 FH® Cr25Ni20 Tuz Banyosu Silindir Ocaklı Fırın için Kombine Isıl İşlem Şarj Sepeti
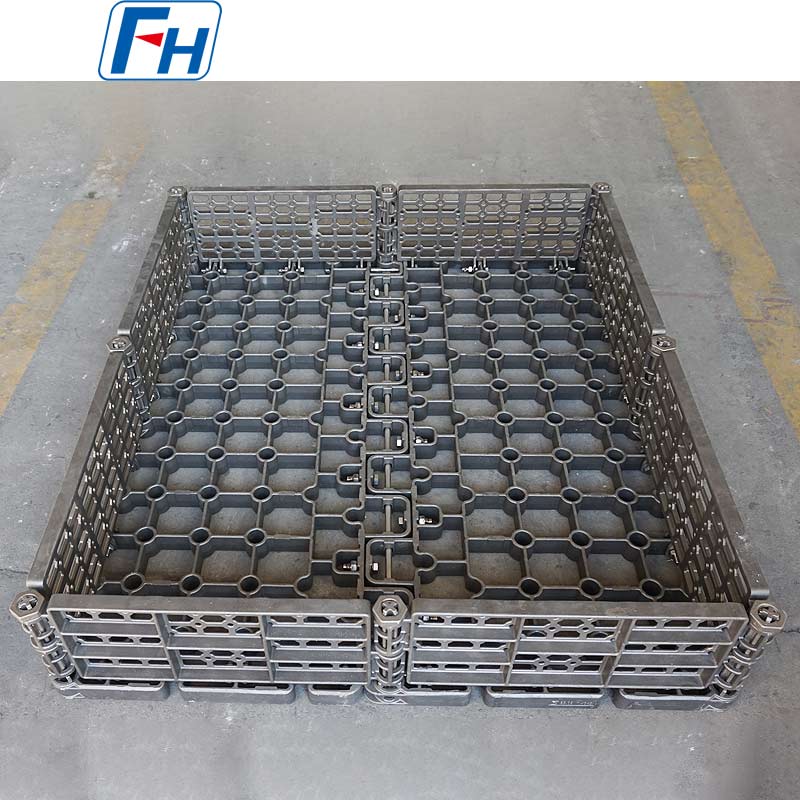 FH® Silindir Ocaklı Fırın için Yağ Soğutmalı Isıl İşlem Şarj Sepeti
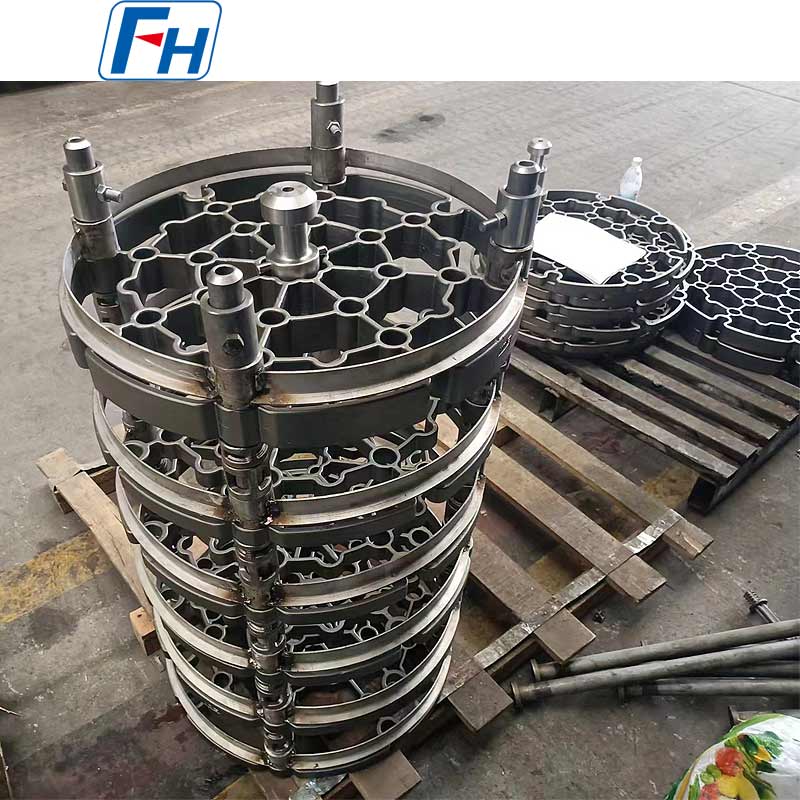 FH® 1.4849 (ZG40Cr19Ni39Nb) Isıya Dirençli Çelik Kuyu Tipi Fırın Armatürleri – Maksimum 1150°C, Anti-Karbürizasyon
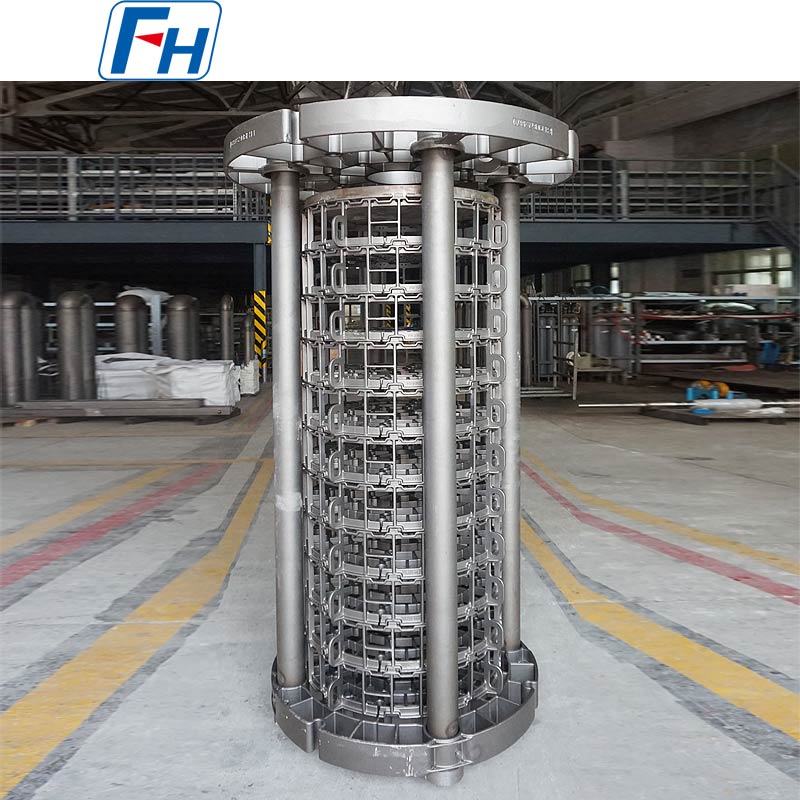 FH® 2.4879 AICHELIN Kuyu Tipi Fırınlar için Isıl İşlem Şarj Sepetleri ve Fikstürleri
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.