
 0086-13338774804

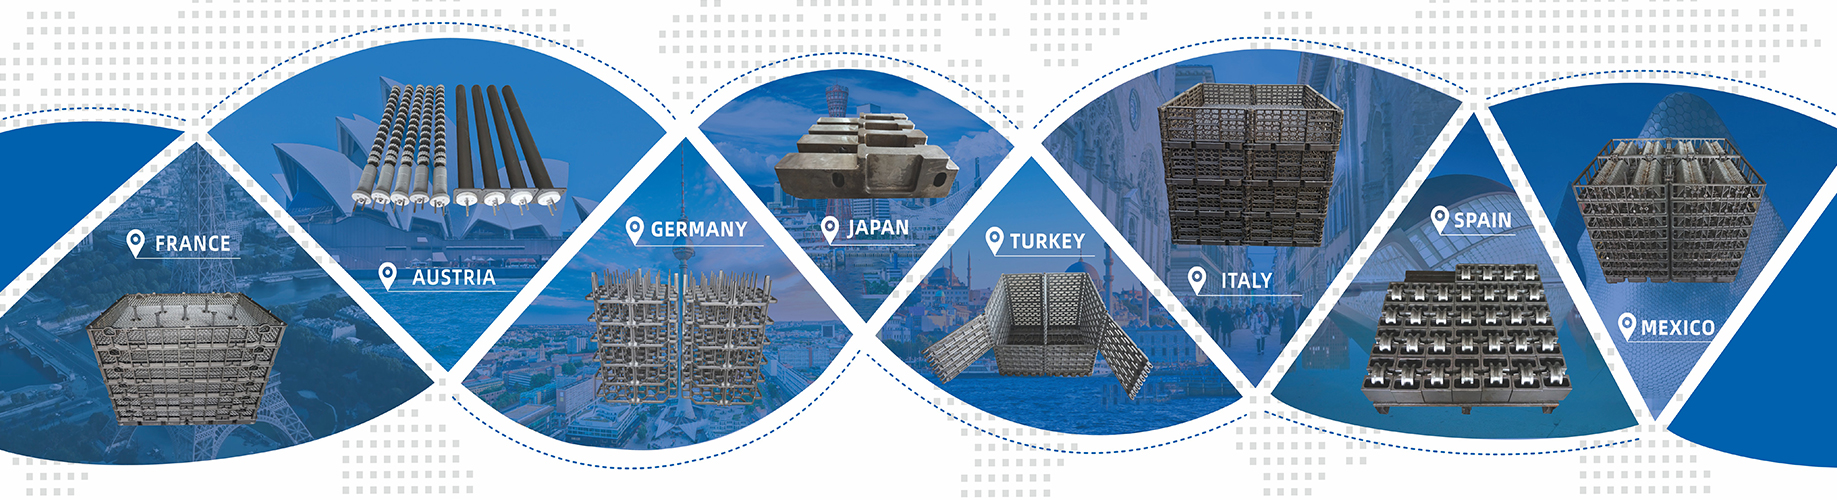
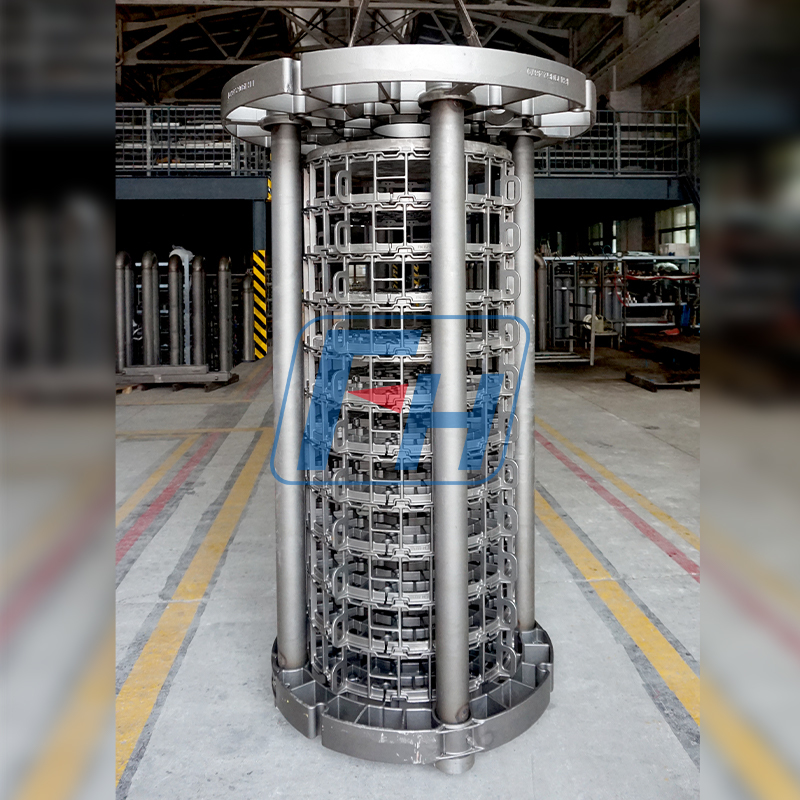
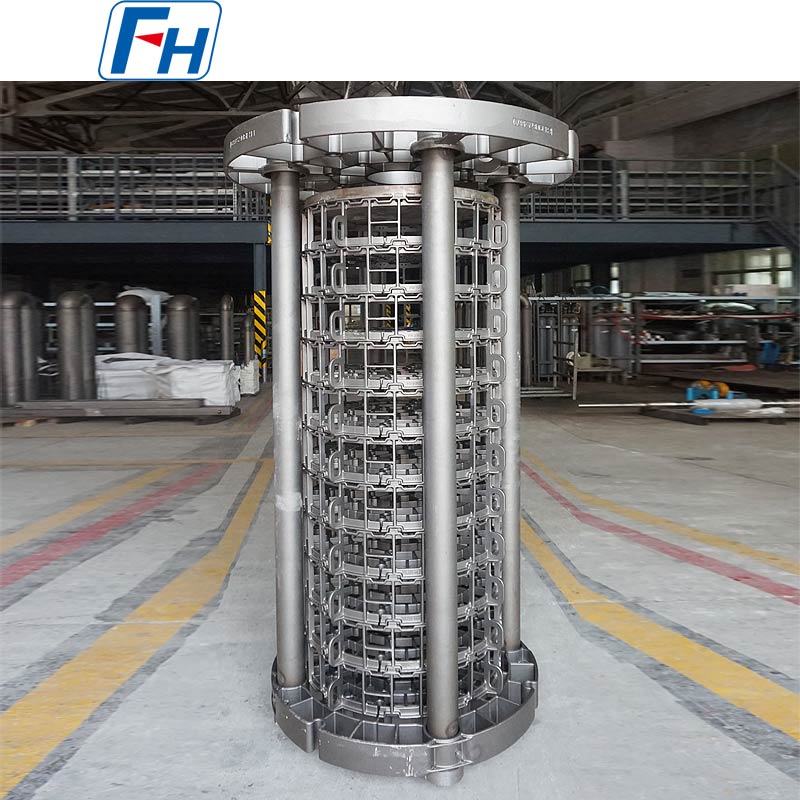
En zorlu endüstriyel ortamlarda hassasiyete ve dayanıklılığa güç veren FH Isıl İşlem Armatürleri, çok çeşitli fırınlarda üstünlük sağlayacak şekilde tasarlanmıştır. Hazneli, İtici, Vakumlu, Çukur ve Çan Fırınları Ipsen, Aichelin, ECM, KGO, NITRIX, AFC, IVA-SCHEMTZ, CODERE, MATTASA ve benzeri gibi.
FH döküm fikstürleri titizlikle üretilmektedir. gelişmiş kayıp balmumu döküm teknolojisi olağanüstü yüzey kalitesi ve düzlüğü garanti eder. Tescilli ısıya dayanıklı alaşımlarımız aşırı sıcaklıklara, hızlı termal döngüye ve aşındırıcı ortamlara dayanacak şekilde özel olarak formüle edilmiştir.
FH olarak misyonumuz ısıl işlem verimliliğinde devrim yaratmaktır. Aşağıdaki özelliklere sahip tam şarj armatürleri seti sunmak için en ileri metalurji uzmanlığımızı onlarca yıllık endüstri deneyimiyle birleştiriyoruz:
Neden FH Isıl İşlem Armatürlerini Seçmelisiniz?
Endüstri Lideri Standart Sepetler
Dünya çapında güvenilen armatürlerimizle 20 yıllık Ar-Ge'den yararlanın. Tüm önemli fırın modelleriyle uyumluluk için önceden tasarlanmış olup, takım masraflarını ortadan kaldırır ve dağıtımı hızlandırır; hızlı değiştirmeler veya ölçeklenebilir operasyonlar için idealdir.
Spesifikasyonlarınıza Göre Tasarlanmış Özel Çözümler
Mühendislerimiz, tamamen özelleştirilmiş armatürler tasarlamak için sizinle işbirliği yaparak aşağıdakileri optimize eder:
Isıl İşleminizi Bugün Yükseltin
İster aşınmış armatürleri değiştiriyor olun ister yenisini tasarlıyor olun, FH size her şeyi sunar daha hızlı teslimat süreleri, üstün metalurji ve döngü başına maliyet tasarrufu rakiplerinden daha iyi performans gösteriyor.
Mühendislik ekibimizle iletişime geçin ücretsiz danışmanlık için ideal ısıl işlem çözümünüzü oluşturalım.

Marka: FH® Sertifika: ISO9001, ISO14001 Malzeme: Is...
Detayları Gör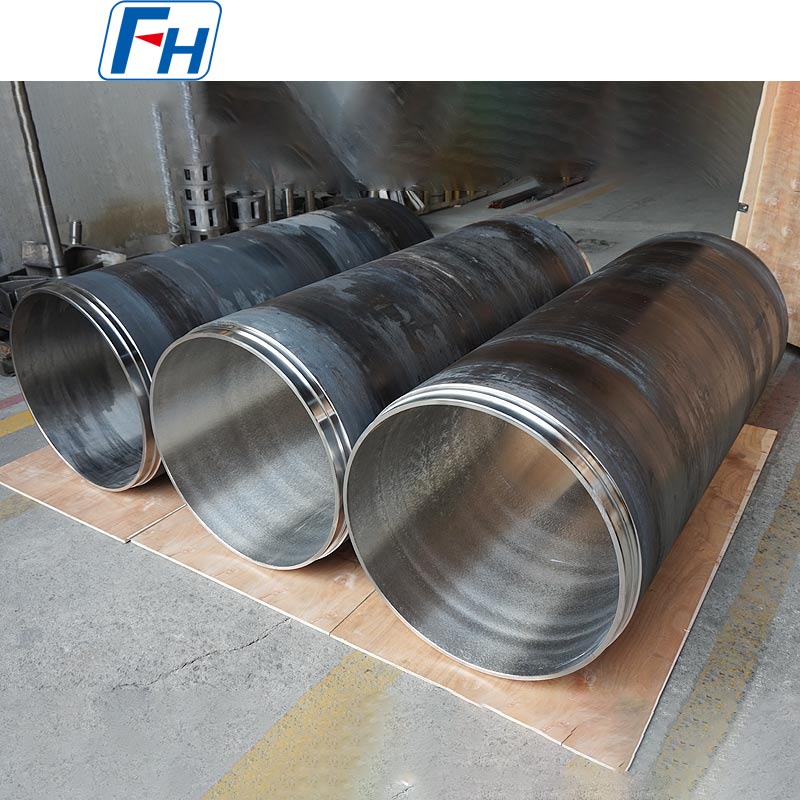
Marka: FH® Sertifikasyon: ISO9001, ISO14001 ...
Detayları Gör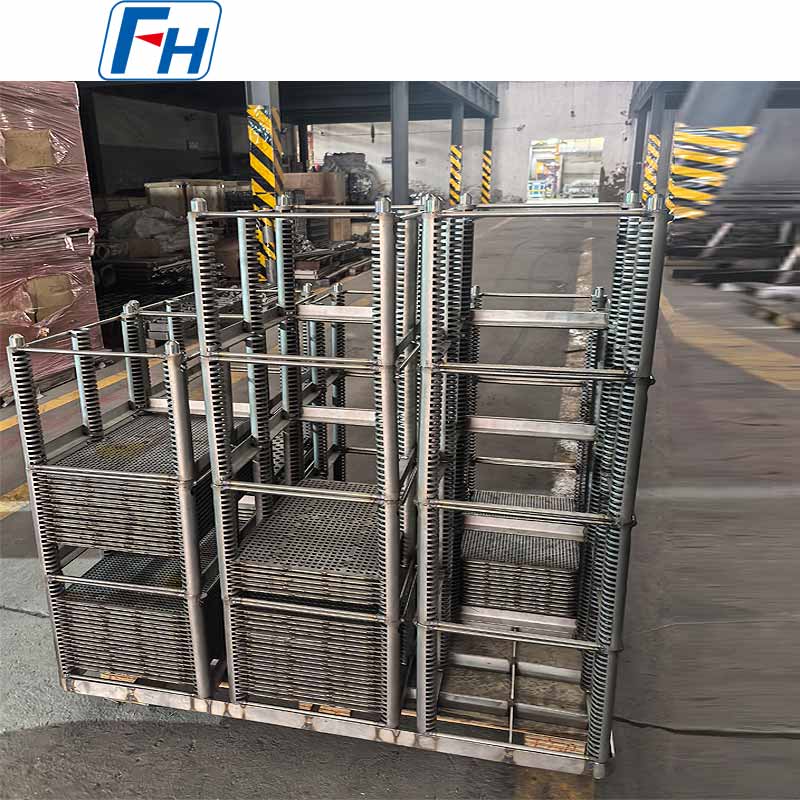
Marka: FH® Sertifikasyon: ISO9001, ISO14001 Malzeme: ...
Detayları Gör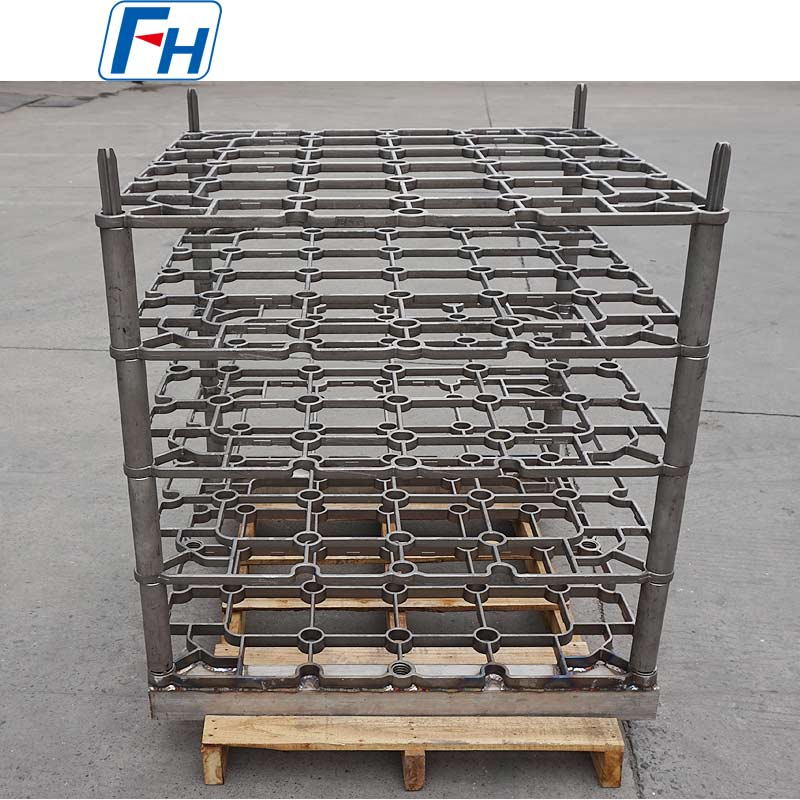
Marka: FH® Sertifika: ISO9001, ISO14001 Malzeme: Is...
Detayları Gör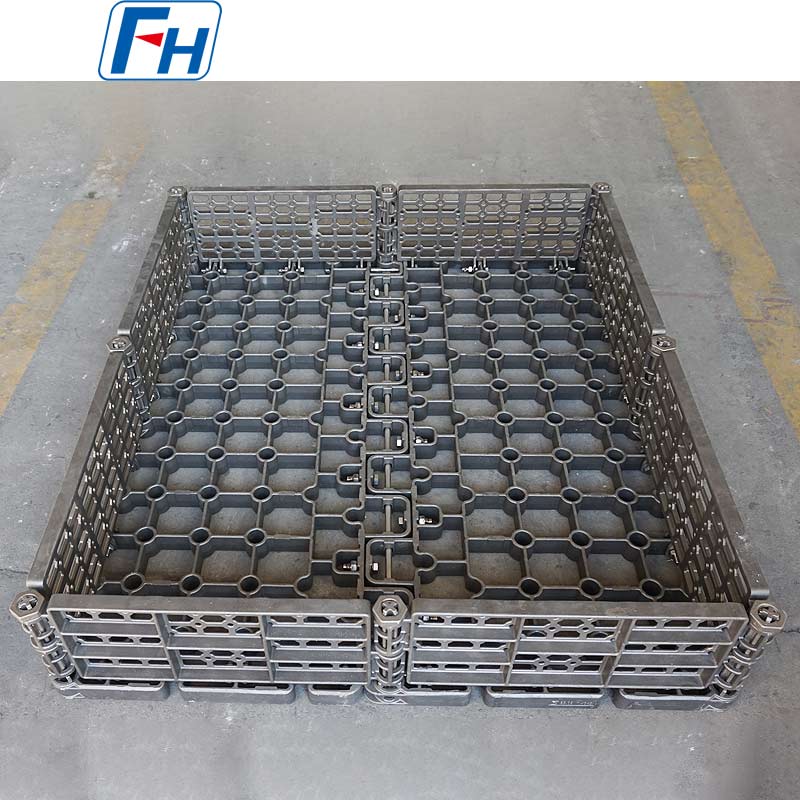
Marka: FH® Sertifikasyon: ISO9001, ISO14001 Malzeme: ...
Detayları Gör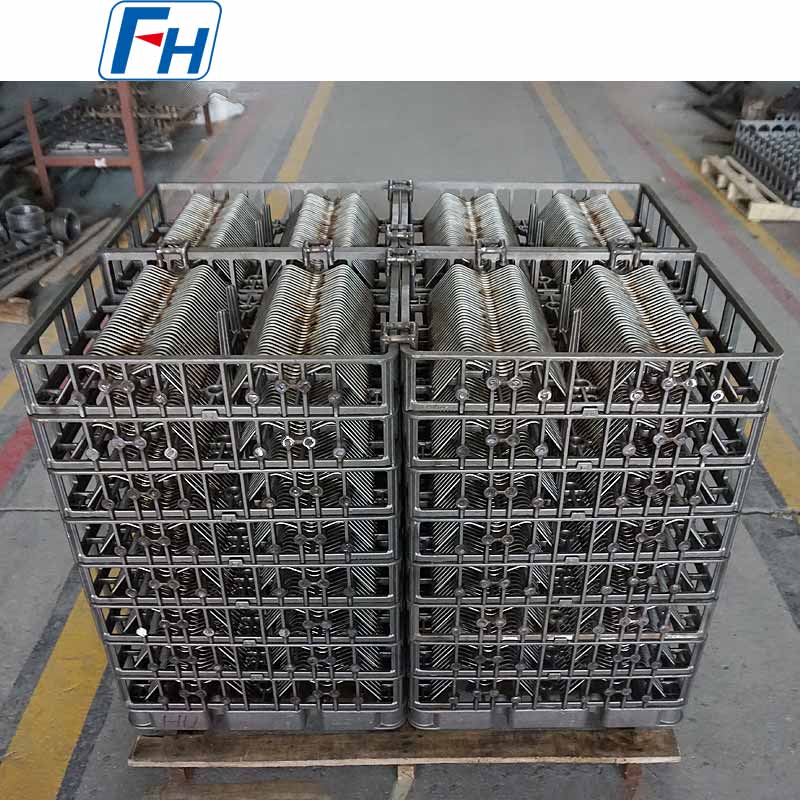
Marka: FH® Sertifikasyon: ISO9001, ISO14001 Malzeme: ...
Detayları Gör
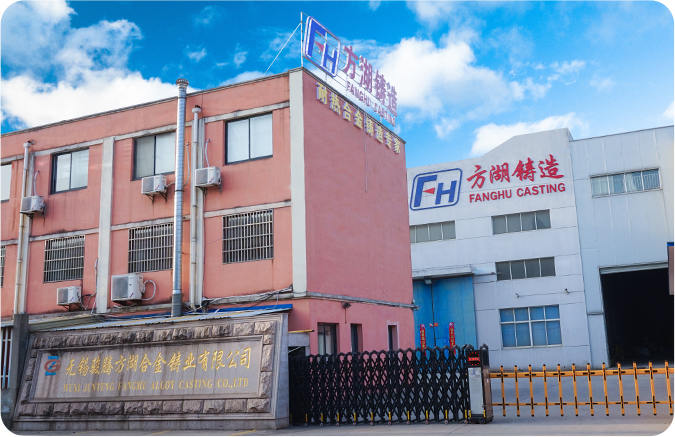
Kurulduğu Yer
İhracat Yapılan Ülkeler
Aylık Üretim Kapasitesi
Çalışanlar
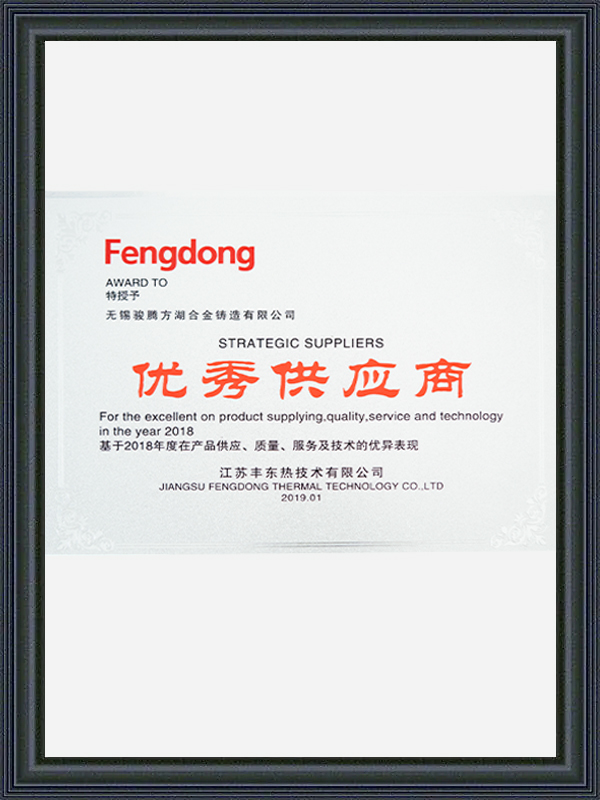
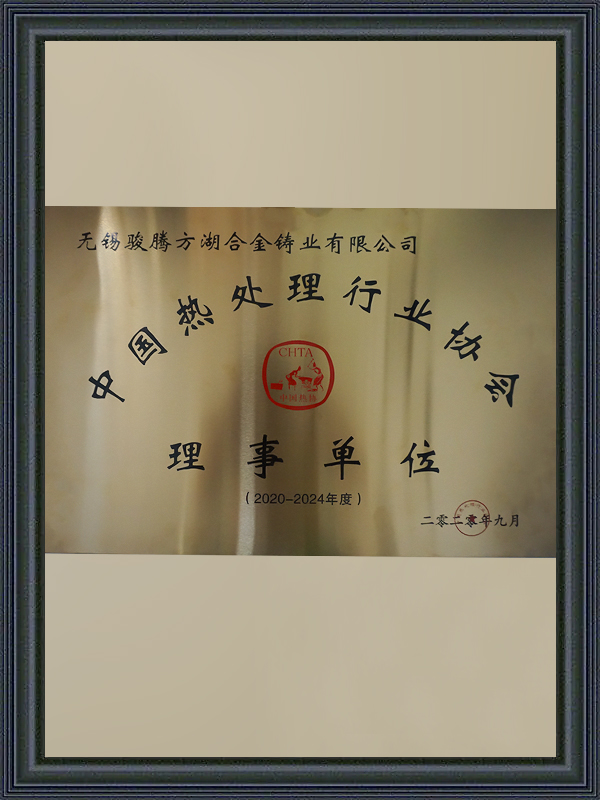
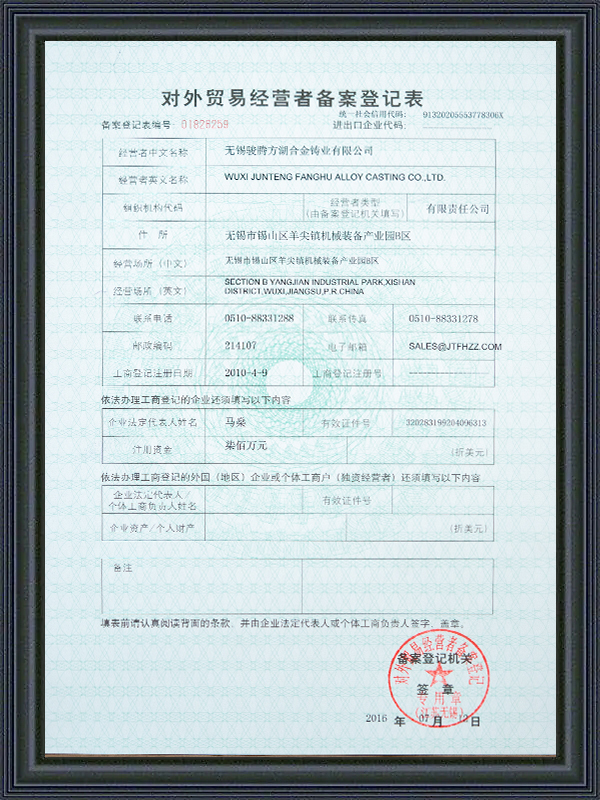
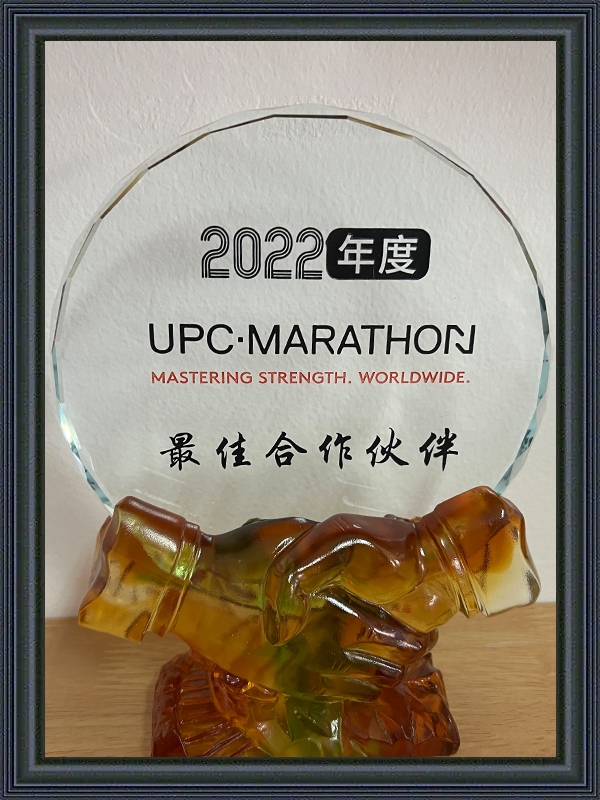
İtalyan Bir Müşteriye Özel Izgara Tepsili ve Tel Örgülü Döküm Isıl İşlem Sepetleri Müşteri Örnek Olay İncelemesi | Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH®...
DAHA FAZLA OKUSürekli İtici Fırın Dişli Isıl İşlemi için Özel Tepsi Fikstür Sistemi Müşteri Örnek Olay İncelemesi | Mühendislik Tasarımı, Çizim Onayı, İmalat ve Teslimat ...
DAHA FAZLA OKUSloven Müşteriye Özel 2.4879 Vakum Fırını Isıl İşlem Tepsileri Müşteri Örnek Olay İncelemesi | Yapısal Yeniden Tasarım, Üretim ve Teslimat Müşteri Konumu:...
DAHA FAZLA OKUMüşteri Örnek Olay İncelemesi | Mühendislik Tasarımı, İmalatı, Denetimi ve Teslimatı Müşteri Konumu: Fransa Ürün: Özel Isıl İşlem Sepeti ...
DAHA FAZLA OKUBir Diğer Isıya Dayanıklı Çelik Parça, yüksek sıcaklık direncine sahiptir ?
1. Yüksek Sıcaklıkta Sertlik ve Mukavemet Testi: 600°C ve 800°C gibi çalışma sıcaklıklarında bir Vickers veya Shore sertlik test cihazı kullanarak sertliği ölçün. Tasarım aralığında kalan sertlik, yüksek sıcaklıklarda yeterli mukavemeti gösterir.
Eş zamanlı olarak yüksek sıcaklıkta çekme veya akma mukavemeti testleri gerçekleştirin ve hedef sıcaklıkta iyi bir uzama sağlamak için gerilim-gerinim eğrisini kaydedin.
2. Manyetik Parçacık Muayenesi: Martensitik veya ferritik alaşımların manyetik parçacık muayenesi, genellikle yüksek sıcaklık arızasının öncüsü olan iç çatlakları, eksik penetrasyonu veya ısıl işlem kusurlarını hızlı bir şekilde tespit edebilir.
3. Sıvı Penetrant Muayenesi: Yüzeyin bir penetrant ile kaplanması ve geliştirilmesi, özellikle ısıl işlem görmüş armatürler ve radyant tüpler gibi karmaşık geometriler için uygun olan çok küçük yüzey çatlaklarının veya gözeneklerinin tespit edilmesine olanak tanır.
4. Ultrasonik veya Aşamalı Dizi Denetimi: Ultrasonik test, uçuş süresi veya yankı zayıflamasını kullanarak iç kusurları, katmanlar arası bağların açılmasını veya kaynak kalitesini değerlendirir. Kalın fırın silindirleri ve fırın rayları gibi büyük bileşenler için uygundur.
Yüksek sıcaklıkta işleme sırasında Diğer Isıya Dayanıklı Çelik Parçalarda çatlama veya deformasyon nasıl önlenir?
1. Makul Ön Isıtma ve Düzgün Isıtma: Sıcaklık gradyanını azaltmak ve termal şok nedeniyle yüzey çatlamasını önlemek için bölümlü ön ısıtma kullanın.
2. Kontrollü Soğutma Hızı ve Gerilim Giderme: Artık gerilimi %0,2'nin altında tutmak için yavaş soğutma veya bölümlü hava soğutması kullanın; gerekirse gerilimi azaltmak için düşük sıcaklıkta temperleme yapın.
3. Kaynak Prosesi Optimizasyonu: Kaynak bölgesindeki sertleşmeyi azaltmak ve sertleşmenin neden olduğu kırılgan çatlamayı önlemek için düşük ısı girdili TIG/EB kaynağı kullanın ve ardından kaynak sonrası ısıl işlem uygulayın.
4. Yüzey Koruma ve Oksit Katmanı Yönetimi: Yüksek sıcaklık işleminden önce iş parçasını önceden oksitleyin veya yoğun bir oksit filmi korumak ve çatlaklara neden olabilecek sıvı metal nüfuzunu önlemek için yüksek sıcaklığa dayanıklı seramik kaplama uygulayın.
5. Geometrik Tasarım ve Gerilim Yoğunlaşmasının Kontrolü: Keskin köşelerden ve ani kesit değişikliklerinden kaçının. Yerel gerilim konsantrasyonunu azaltmak ve çatlak başlama olasılığını önemli ölçüde azaltmak için yuvarlatılmış köşeler veya geçiş bölümleri kullanın.
2006'dan beri Alaşımlı Çelik Parçaların Tasarımı ve İmalatına Odaklanmak
 Tel: 0510-83310100
 E-posta: info@alloy-casting.com
 Adres: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Gizlilik